Novice

Proizvodni proces gumijastih transportnih trakov

2026-07-16 0 Pusti mi sporočilo

I. Priprava surovin (formulacija po meri)

Tri kategorije osnovnih surovin so natančno sorazmerne glede na delovne pogoje:

Gumijaste surovine

Osnovna guma (Naravni kavčuk/NR, SBR, EPDM, NBR) + Ojačitve (saje, silicijev dioksid) + Vulkanizacijski sistem (žveplo, pospeševalci) + Funkcionalni dodatki (antioksidanti, sredstva za odpornost proti obrabi, zaviralci gorenja, mehčala).

Razlikuje se glede na uporabo: zgornja pokrivna guma (odpornost proti obrabi in udarcem), spodnja pokrivna guma (nizko trenje) in sredica/posneta guma (posebej za lepljenje na karkaso).

Osnovni materiali karkase

Tkanina jedra: poliester (EP), najlon (NN) ali bombažno platno; zagotavlja visoko trdnost, večslojno nosilnost.

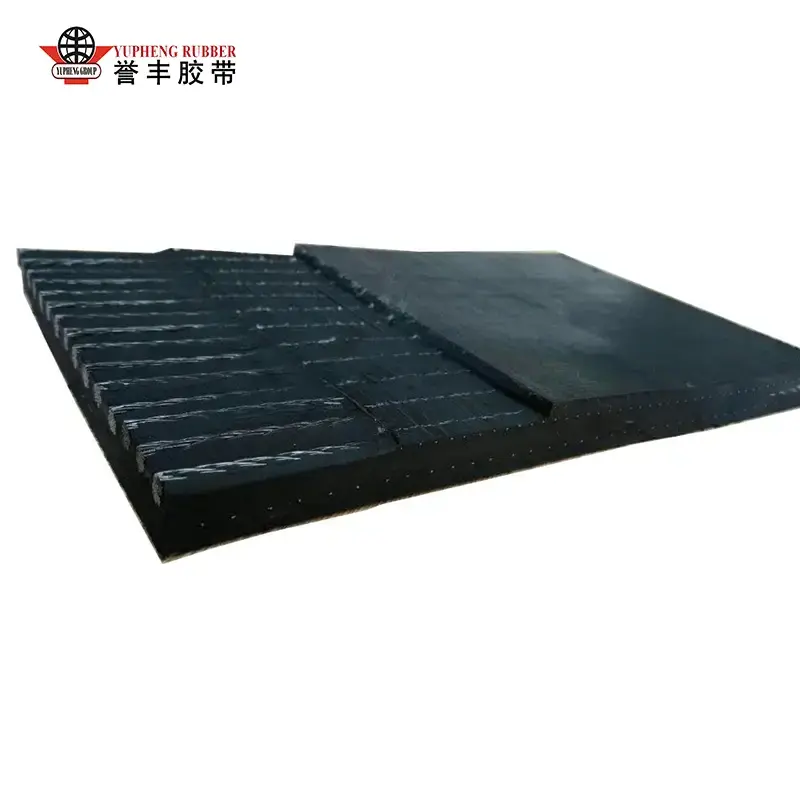
Jedro jeklene vrvi: pocinkane jeklene vrvi; zasnovano za rudarjenje na velike razdalje z visoko napetostjo.

Vezivna sredstva

RFL dip raztopina (resorcinol-formaldehid-lateks): Preprečuje razslojevanje med gumo in blagom ali jeklenimi vrvicami.


II. Postopek mešanja (priprava gumene zmesi; določa temeljne lastnosti)

Surovine se stehtajo in dovajajo v zaprt notranji mešalnik; mešanje poteka pri visokih temperaturah (120–160 °C) in visokem tlaku 10–15 minut, da se zagotovi, da so saje in dodatki popolnoma razpršeni v osnovni gumi, kar preprečuje aglomeracijo ali prezgodnjo vulkanizacijo (zgorevanje).

Spojina se odvaja v odprt mlin za nadaljnje mešanje in hlajenje, da se razbremenijo notranje napetosti.

Stroj za polaganje listov stisne zmes v liste fiksne debeline; ti se ohladijo in pustijo počivati/zoreti 4–24 ur, da se stabilizira plastičnost.

Vzorci se testirajo na trdoto, natezno trdnost in trdnost oprijema; podstandardne serije se ponovno obdelajo, medtem ko se kvalificirani listi shranijo po kategorijah za prihodnjo uporabo.


III. Predobdelava trupa (ključna za povečanje trdnosti lepljenja)

1) Predhodna obdelava tkanine

Platno je sploščeno in odprašeno, nato potopljeno v potopno posodo RFL in posušeno; to tvori vezni film na površini vlaken platna, ki preprečuje naknadno razslojevanje ali ločevanje. 2) Predobdelava jeklenih kablov

Pocinkani jekleni kabli so podvrženi razmaščevanju in odstranjevanju rje, čemur sledi fosfatiranje, da se ustvari hrapava fosfatna plast, ki znatno poveča prodorni oprijem z gumo jedra; vsi kabli so poravnani pod enakomerno napetostjo v pripravi na naslednji korak.


IV. Kalandriranje + oblikovanje (plastna sestava za izdelavo zelenega pasu)

Možnost A: jedro iz blagatekoči trakoblikovanje

Gumirana prevleka s štirivaljnim kalandrom: predhodno obdelano platno gre skozi kalandirne valje s konstantno hitrostjo, s tanko plastjo jedrne gume, enakomerno naneseno na obe strani, da se proizvede eno- ali dvostransko gumirano blago;

Večplastna montaža: plasti gumirane tkanine so poravnane in zložene v skladu z zasnovo (npr. 3, 4 ali 5 plasti), s tanko prevleko jedrne gume, ki je nanesena med plasti, da izžene ujeti zrak;

Nanesena sta spodnja in zgornja pokrivna gumijasta plast (pri čemer je zgornja plast odporna proti obrabi), za tesnjenje stranic pa je nanešena robna guma;

Valji za hladno stiskanje stisnejo sestavo, da odstranijo zračne mehurčke in gube, kar proizvede nevulkaniziran zeleni pas.

Možnost B: Oblikovanje transportnega traku z jeklenim jedrom kabla (uporaba z visoko trdnostjo)

Več jeklenih kablov je razporejenih v enakih intervalih in konstantni napetosti na oblikovalni mizi, da se zagotovi enakomerna porazdelitev obremenitve;

Položena je spodnja plast jedrne gume, kabli so ravno vdelani v gumo in vmesna polnilna gumijasta plast se nanese za zapolnitev vrzeli med kabli;

Nanesene so odebeljene zgornje in spodnje prekrivne gumijaste plasti ter stranska guma za tesnjenje robov;

Vakuumsko hladno stiskanje utrjuje sklop in preprečuje zračne žepe ali mehurje med kabli in gumo.

Posebni izvedeni izdelki

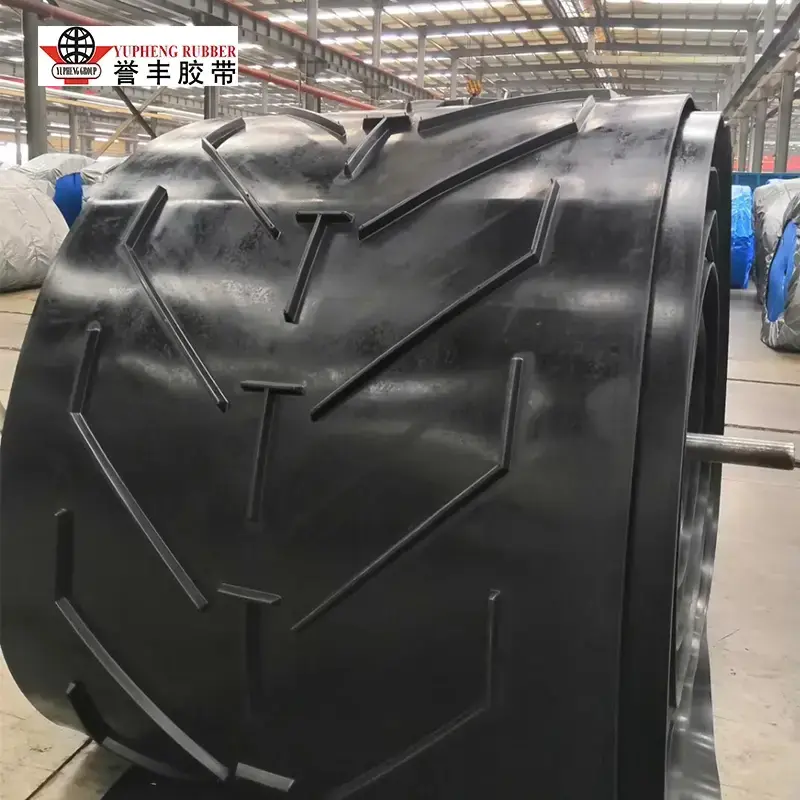
Stranice, zatiči in vzorčaste gumijaste plošče so nameščene hkrati med oblikovanjem, da se proizvede integrirani polizdelek proti zdrsu ali strmemu naklonutekoči trakovi. 


V. Vulkanizacija (postopek strjevanja jedra; trajno zamreženje gume)

Vulkanizacija je ključni korak, ki preoblikuje "mehko surovo gumo" v končni izdelek visoke trdnosti. Uporabljata se dve glavni vrsti opreme:

Stiskalnica za vulkaniziranje s ploščato ploščo (šaržni proces; za majhne do srednje širine ali posebne trakove)

Obdelava traku je nameščena med večslojne ogrevane plošče. Pogoji procesa: temperatura 140–160°C, tlak 1,5–3 MPa, čas vulkanizacije od 15 do 60 minut, odvisno od debeline. Pod visoko temperaturo in pritiskom se molekule gume navzkrižno povežejo, tako da se plasti gume in ojačitvena struktura zlijejo v enotno celoto.

Vulkanizer z neprekinjenim bobnom (množična proizvodnja standardnih ploščatih jermenov na dolge razdalje)

Jekleni trak neprekinjeno vleče surovec traku s konstantno hitrostjo preko ogrevanega bobna pod pritiskom za nemoteno vulkanizacijo. Ta metoda je primerna za dolge transportne trakove (kilometrske dolžine), ki zagotavlja enakomerno debelino in odsotnost sekcijskih spojev.

Po vulkanizaciji je trak podvržen počasnemu, postopnemu procesu ohlajanja, da se prepreči razpokanje ali deformacija zaradi toplotnega raztezanja in krčenja.


VI. Naknadna obdelava in končna obdelava

Hlajenje in nastavitev: zračno ali vodno hlajenje za popolno znižanje temperature in razbremenitev notranjih vulkanizacijskih napetosti;

Obrezovanje robov: Odstranjevanje odvečnih robov z obeh strani za standardizacijo širine pasu;

Površinska obdelava: brušenje, poliranje in označevanje (model tiskanja, ocena trdnosti, specifikacije in datum proizvodnje);

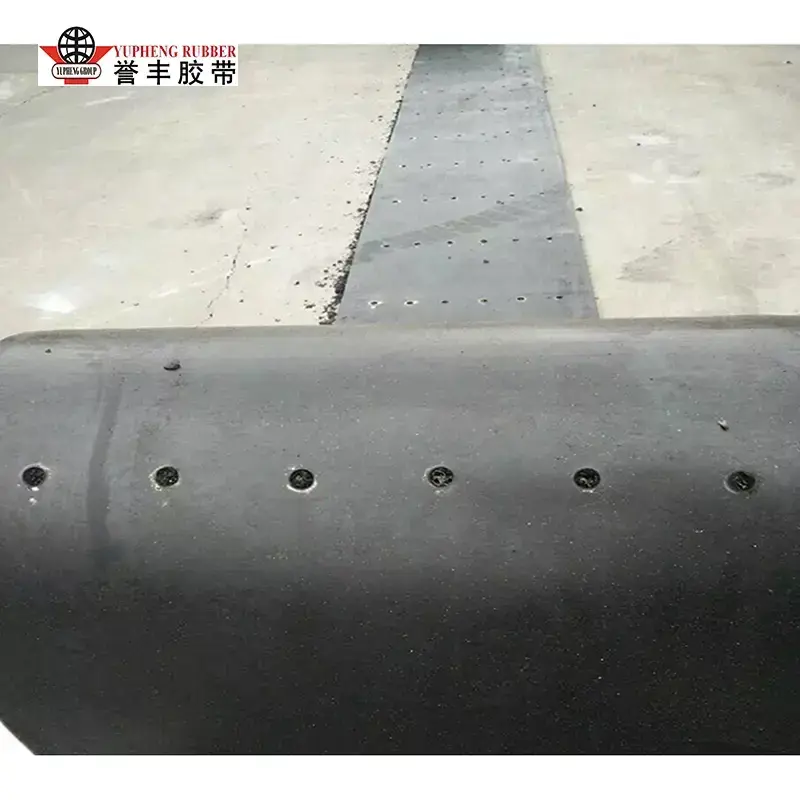
Posebna obdelava: luknjanje, rezanje na določene dolžine in vroče spajanje končnih spojev po potrebi.


Povezane novice
Pusti mi sporočilo
X
Piškotke uporabljamo, da vam ponudimo boljšo izkušnjo brskanja, analiziramo promet na spletnem mestu in prilagodimo vsebino. Z uporabo te strani se strinjate z našo uporabo piškotkov. Politika zasebnosti
ZavrniSprejmi